De nouă ori din zece, când o linie de periaj începe să arunce dungi, variații de nuanță sau o mână moale, peria în sine este ultimul lucru de vină. În problemele de producție pe care ni se cere să le analizăm, cauza se află aproape întotdeauna în unul dintre cele patru locuri: cât de adânc cuplează peria materialul, raportul dintre viteza suprafeței periei și viteza materialului, cât de multă tensiune se află cârpa și cât de bine trage sistemul de extracție a prafului scamele de pe cap. Faceți-le corect și o mașină de periat devine una dintre cele mai ușor de rulat echipamente de finisare din fabrică. Ignorați-le și chiar și o perie nou-nouță va produce o muncă inconsistentă.
Acest ghid este scris pentru persoanele care realizează instalarea mașinii: supervizorul de finisare, tehnicianul de schimb, inginerul de proces care trebuie să scrie fișele de rețetă și cumpărătorul care trebuie să specifice echipamente care vor avea în continuare sens peste cinci ani. Acesta acoperă ceea ce face periajul fizic asupra unei suprafețe de țesătură, secvența de configurare de la o pornire la rece, intervale realiste de parametri pentru țesăturile obișnuite, verificările care merită executate, defectele care apar cel mai des și cum să le corectăm, precum și obiceiurile de întreținere și siguranță care mențin o linie productivă.
Varianta scurtă, înainte de detaliu. Intensitatea periajului este controlată de adâncimea de angajare și de raportul vitezei perie-țesătură, nu de presiune. Două pase ușoare bat aproape întotdeauna o trecere grea. Tensiunea ar trebui să fie minimă care menține pânza plată. Extragerea prafului nu este menaj; face parte din proces. Și singura modalitate de a ști că o setare este corectă este să rulați un lider măsurat, să îl verificați la lumina potrivită și să scrieți numerele.
Ce face de fapt o mașină de periat unei suprafețe de material
O mașină de periat nu este un proces. Este trei, iar pe care îl rulați depinde în întregime de cât de tare ați așezat peria pe cârpă.
Curatenie. La cuplare scăzută, adesea câteva zecimi de milimetru, vârfurile perilor mătură fibrele libere, praful și resturile de suprafață de pe cârpă. Pe denim și bumbac greu, acest lucru elimină o cantitate surprinzătoare de scame și reduce sarcina transportată în procesele din aval. Trecerile de curățare sunt frecvente înainte de acoperire, laminare, imprimare sau imediat după uscare și înainte de rulare.
Ridicarea sau somnul de somn. La angajare mai mare, filamentele prind fibrele individuale și le trag la suprafață. Rezultatul este un pui de somn, o grămadă sau o mână moale de piersică, în funcție de fibre, de răsucire și de modul în care este condusă peria. Direcția și raportul de viteză decid dacă obțineți o creștere uniformă, moale sau un efect direcțional de catifea.
Nivelare și lustruire. Când peria rulează în aceeași direcție în care se deplasează materialul într-un raport modest, așează fibrele în jos și le taie pe cele mai înalte înapoi, producând o suprafață mai netedă și puțin mai lucioasă. Aceasta este o trecere de finisare, nu o trecere de ridicare și este folosită pentru a aranja o suprafață care a fost deja ridicată în altă parte.
Înțelegerea mecanismului explică majoritatea deciziilor de stabilire. Cantitatea de lucru efectuată la suprafață se mărește cu două lucruri: viteza relativă dintre vârfurile perilor și fibră și adâncimea de angajare. Presiunea nu este o variabilă de control, deoarece filamentul în sine este arcul. Împingeți un filament moale mai adânc și pur și simplu se îndoaie mai mult și se strecoară un arc mai lung, ceea ce poate reduce efectiv acțiunea de tăiere în timp ce crește deteriorarea căldurii și fibrelor.
De asemenea, merită să fie clar ce nu poate face periajul. Nu îngroșează o țesătură, nu o micșorează și nu înmoaie firele care sunt rigide din cauza dimensionării reziduale sau a relaxării slabe. O cârpă care simte că iese din uscător se va simți încă plină după periaj; se va simți pur și simplu boardy cu un pui de somn pe el. Periajul este un tratament de suprafață, iar beneficiile sale sunt mai ales în modul în care țesătura arată, se simte sub mână și se comportă în procesul următor. Acesta este un real beneficiu și de aceea există operațiunea, dar este una îngustă și ar trebui vândută intern ca atare.
În cele din urmă, periajul este parțial reversibil. Fibrele depuse printr-o trecere pot fi ridicate din nou cu alta, iar o suprafață periată poate fi aplatizată prin compresie într-o stivă de rulouri, prin tensiune excesivă sau prin rulare la cald. În schimb, căprioară, taie capetele fibrelor cu o suprafață abrazivă și creează o schimbare mult mai permanentă. Păstrarea acestei distincții în minte previne o mulțime de timp pierdut de probă.
Potriviți peria și capul cu materialul înainte de a atinge un cadran
Două mașini cu tamburi și motoare identice se vor comporta complet diferit dacă specificațiile periei, geometria capului sau modelul de rotație diferă. Acesta este motivul pentru care copierea rețetei unui concurent funcționează rar și de ce cardul de rețetă ar trebui să înregistreze pensula la fel de atent pe cât înregistrează viteza.
Filament de perie. Nailonul standard este alegerea de uz general: moale, rezistent și puțin probabil să deterioreze un tricot delicat sau un țesut fin. Nailonul încărcat cu abraziv, în care carbura de siliciu sau oxidul de aluminiu este încorporat în filament, ridică fibra mult mai agresiv și este folosit pentru lucrări de lână, velur, tapițerie și somn. Periile de sârmă aparțin curățeniei grele și unor aplicații din piele și covoare și nu ar trebui să fie niciodată considerate interschimbabile cu nailon. Diametrul filamentului determină cât de „ascuțită” se simte acțiunea: 0,15 până la 0,25 mm este o muncă bună, 0,30 până la 0,45 mm este de uz general și 0,50 până la 0,60 mm este o ridicare grea.
Lungimea și densitatea pensulei. Filamentele mai lungi se îndoaie mai ușor și produc o lovitură mai blândă și mai iertatoare. Tufting mai dens face mai multă muncă pe rotație și generează mai multă căldură. După ce o perie a fost în funcțiune pentru un timp, lungimea filamentului se scurtează și angajarea efectivă se modifică, acesta fiind unul dintre motivele pentru care o rețetă care a funcționat în ianuarie poate să se deplaseze până la primăvară.
Geometria capului. Un cap de tambur cu o singură rolă mare se potrivește mărfurilor țesute care rulează sub tensiune, unde materialul poate fi ținut plat și linia de contact este stabilă. Un cap planetar, unde mai multe role de perie mai mici orbitează în jurul unei axe centrale, contactează pânza pe mai multe căi scurte în loc de o linie lungă. Acest design urmărește mult mai bine suprafața neregulată a unui tricot, reduce deschiderea liniei acului și răspândește uzura pe mai multă suprafață de periere. Plantele care rulează interlock din bumbac, jerseu și lână descoperă adesea că un cap planetar oferă o creștere mai uniformă cu mai puțin risc pentru structura țesăturii, ceea ce este exact ceea ce echipamente, cum ar fi un echipament dedicat. mașină de periere planetară pentru tricotaje este construit pentru a face.
Numărul de capete. Mașinile cu mai multe capete vă permit să împărțiți munca: două sau trei treceri luminoase pe capete separate dau un rezultat mai uniform decât o trecere agresivă pe un singur cap, deoarece fiecare trecere îndepărtează doar o cantitate modestă de fibre, iar materialul are șansa de a se recupera plat între contacte.
Regula practică este simplă. Decideți mai întâi familia de țesături, apoi peria, apoi configurația capului și abia apoi începeți reglarea vitezei și a angajării. Inversarea acestei comenzi, care se întâmplă constant în atelier, este principalul motiv pentru care rulările de probă durează trei zile în loc de trei ore.
Secvența de configurare de la o pornire la rece
Secvența contează. Efectuarea acestor pași într-o ordine diferită este modul în care o mașină este setată la un zero „greșit” și fiecare ajustare ulterioară este făcută față de o referință greșită.
- Confirmați rețeta și pensula. Verificați dacă peria montată se potrivește cu cardul de rețetă, dacă este de tipul și diametrul corect de filament și că nu a fost schimbată între schimburi. Înregistrați numărul de identificare al periei.
- Inspectați peria în sine. Porniți mașina încet, cu materialul scos și protecțiile la locul lor. Căutați puncte plate, smocuri îndoite sau lipsă, secțiuni nerotunde și lungimea neuniformă a perilor. O perie rotundă de 1 mm va produce un model cu benzi pe care nicio setare de viteză nu îl poate ascunde.
- Curățați calea de extracție. Goliți sau curățați filtrele, verificați îmbinările de conducte și confirmați că aspirația ajunge efectiv la capotă. Periajul produce mai multe scame în aer decât se așteaptă majoritatea operatorilor, iar o conductă parțial blocată modifică rezultatul suprafeței, precum și mediul de lucru.
- Înfilați materialul la tensiune minimă. Stabiliți alinierea și lățimea corectă a marginilor înainte de a aplica orice tensiune de lucru. Dacă materialul este înclinat sau are o margine slăbită, fixați-o aici, în loc să încercați să compensați cu peria.
- Setați referința de angajament. Aduceți peria pe cârpă până când contactul este doar perceptibil, apoi puneți la zero indicatorul sau înregistrați valoarea digitală. Toate ajustările ulterioare se fac referitor la acel punct de contact, nu la opritorul mecanic al mașinii.
- Aduceți peria la viteză, cu materialul care rulează deja. Porniți mai întâi unitatea de țesătură, apoi acționarea periei. Pe o țesătură oprită, o perie poate marca suprafața într-o secundă sau două.
- Conduceți un lider măsurat. Treizeci de metri sunt de obicei suficienti. Marcați începutul și sfârșitul, apoi inspectați lățimea mijlocie și ambele margini separat, în loc să priviți doar la centru.
- Blocați și logați. Odată ce setarea a trecut, înregistrați angajarea, viteza periei, viteza țesăturii, tensiunea și poziția amortizorului de extracție. Setați o fereastră de toleranță rezonabilă, astfel încât următoarea tură să știe cât de departe se poate deplasa fără a crește o abatere.
Un obicei merită să fie construit devreme: abordați întotdeauna adâncimea finală de implicare din aceeași direcție. Dacă operatorul coboară uneori dintr-o setare grea și uneori sus din contact, jocul mecanic într-un șurub de reglare tipic poate fi de câteva zecimi de milimetru, ceea ce este suficient pentru a schimba un rezultat de la acceptabil la respins.
Setările care decid ce iese din mașină
Intervalele de mai jos reflectă practica industrială comună. Sunt puncte de plecare, nu specificații. Fiecare țesătură, lot de vopsea și mașină le vor schimba, iar abordarea corectă este să înceapă întotdeauna de la capătul inferior al intervalului și să lucreze în sus în trepte mici.
| Țesătură | Filament de perie | Implicare | Raport perie/țesătură | Treci | Riscul principal |
|---|---|---|---|---|---|
| Lenjerie de bumbac, poplin | Nailon de la 0,20 la 0,30 mm | 0,3 până la 0,6 mm | 3:1 până la 5:1 | 1 | Iluminare a nuanțelor pe loturi de vopsea întunecate |
| Interlock din bumbac, jerseu | Nailon de la 0,20 la 0,35 mm | 0,4 până la 0,8 mm | 2:1 până la 4:1 | 1 la 2 | Bucle de margine și deschidere pentru linia acului |
| Lână și tricot periat pe spate | Nailon abraziv de la 0,30 la 0,45 mm | 1,0 până la 2,0 mm | 4:1 până la 8:1 | 1 la 2 | grămada petice dacă tensiunea variază |
| Denim, 10 până la 14 oz | Nailon abraziv de la 0,45 la 0,60 mm | 0,8 până la 1,5 mm | 4:1 până la 7:1 | 1 | Încărcare mare de scame în filtre |
| Poliester țesut | Nailon de la 0,25 la 0,40 mm | 0,4 până la 0,9 mm | 3:1 până la 6:1 | 1 | Fuziune statică și de filament la viteză mare |
| Velour, tapițerie | Nailon abraziv de la 0,40 la 0,60 mm | 1,5 până la 3,0 mm | 5:1 până la 10:1 | 1 la 2 | Grămadă zdrobită dacă este rulată la cald |
| Piele sintetica, microfibra | Nailon fin de la 0,15 la 0,25 mm | 0,2 până la 0,5 mm | 2:1 până la 4:1 | 1 la 2 | Urme de căldură și luciu |
Două lucruri din acel tabel merită subliniate. În primul rând, raportul perie-țesătură este un raport, nu o viteză fixă. Pe o mașină care rulează cârpă la 20 m/min, o viteză a suprafeței periei de 120 m/min oferă un raport de 6:1. Dacă viteza liniei este dublată ulterior pentru a îmbunătăți rezultatul, raportul se prăbușește la 3:1 și suprafața se schimbă, chiar dacă nimeni nu a atins setările periei. Ori de câte ori viteza liniei se modifică, viteza periei trebuie recalculată, motiv pentru care controlul invertorului cu o rețetă legată valorează mult mai mult decât un motor mai mare.
În al doilea rând, implicarea este setarea care afectează cel mai direct integritatea țesăturii. Dublarea angajării dublează aproximativ munca efectuată la suprafață, dar crește și efortul de încovoiere asupra filamentelor și căldura generată la linia de contact. Setările profunde care sunt fierbinți vor glazura o suprafață termoplastică cu mult înainte de a produce o ridicare mai bună.
Direcția de rotație, aspectul cu mai multe capete și regula pentru două treceri
Direcția este cel mai subutilizat control pe o mașină de periat. Executarea contorului periei la deplasarea țesăturii înseamnă că vârfurile perilor se întâlnesc direct cu fibrele; viteza relativa este suma celor doua viteze de suprafata, iar actiunea este agresiva, ridicatoare si usor aspra. Executarea periei cu deplasarea materialului înseamnă că vârfurile mătură de-a lungul fibrelor; viteza relativă este diferența, iar acțiunea este blândă, de nivelare și ușor de lustruit.
Majoritatea rețetelor de ridicare folosesc contrarotația pe primul cap sau pe prima pereche de capete, urmată de un cap cu rotație pentru a așeza fibrele ridicate într-o direcție curată și uniformă. Această combinație este cea care produce un somn moale și uniform pe un lână bun sau un velur bine finisat și este mult mai controlabilă decât încercarea de a obține același rezultat cu un singur cap la o setare extremă.
Regula celor două treceri decurge din aceeași logică. Deoarece munca efectuată la suprafață nu este perfect uniformă, o singură trecere grea tinde să amplifice variația locală: un loc puțin mai gros din țesătură este periat mai tare, un loc mai liber este periat mai puțin, iar rezultatul este un model vizibil. Două treceri mai uşoare mediază această variaţie. Dacă o țesătură trebuie să piardă mai mult de aproximativ 3 până la 4 la sută din greutatea sa pentru a ajunge la mâna țintă, acesta este de obicei un semn că procesul ar trebui să fie împărțit sau că o etapă de procesare aparține în linie.
Urmăriți un efect mai subtil la aparatele cu mai multe capete: acumularea de căldură. Trei capete care rulează la un raport ridicat într-un cadru închis pot crește temperatura locală la linia de contact cu o marjă vizibilă, iar pe poliester sau polipropilenă acest lucru se prezintă ca mici pete lucioase sau vârfuri de fibre topite. Dacă suprafața pare strălucitoare și sticloasă mai degrabă decât ușor ridicată, reduceți raportul înainte de a reduce implicarea.
Tensiunea, controlul lățimii, marginile și cusăturile
Există tensiune pentru a menține pânza plată, nu pentru a o ține nemișcată. O mașină de periat dorește tensiunea minimă care să îndepărteze ridurile și să țină marginile în ghidaje. Țesătura supra-tensionată este întinsă plat sub perie și apoi se relaxează când tensiunea scade, astfel încât somnul pare să se schimbe în momentul în care cârpa părăsește mașina. Supratensionarea accelerează, de asemenea, deschiderea liniei acului în tricotaje și poate distorsiona permanent o țesătură ușoară.
Subtensionarea este mai gravă pe termen scurt. Pânza slăbită se ridică în perie, ridurile trec pe sub linia de contact și sunt imprimate pe suprafață sub formă de urme de cute care nu pot fi îndepărtate și, în cazuri severe, materialul poate înfășura o rolă. Tensiunea corectă este de obicei cea mai mică valoare la care pânza se așează plat pe toată lățimea, fără vibrații vizibile atunci când intră în cap.
Marjiturile au nevoie de o atenție separată. Cei doi centimetri exteriori ai unei rulouri sunt deseori primul loc pentru a arăta o problemă, deoarece văd tensiune diferită și sunt cel mai expuși la ondularea marginilor după periaj. Dacă marginea începe să se ondula, verificați temperatura materialului și tensiunea înainte de a regla peria; o margine caldă, supra-tensionată se va ondula indiferent de ceea ce face peria. Marginile ondulate cauzează, de asemenea, probleme la bobinator, unde profilul rolei devine neuniform și următorul proces are de suferit.
Cusăturile sunt locul unde se produc cele mai multe daune ale mașinii. O îmbinare cusută cu un pliu gros și dur trebuie trecută încet, cu peria ridicată sau cu golul deschis și nu trebuie lăsată niciodată să treacă la viteza de producție dacă cusătura este voluminoasă. Operatorii care dezvoltă obiceiul de a marca fiecare cusătură și de a încetini la îmbinare previn o mare parte a găurilor, rupturii și deteriorarea periei care apar ca probleme de calitate misterioase săptămâni mai târziu.
Aspirația prafului, încărcarea cu scame și risc de incendiu
Extracția este partea procesului cel mai probabil să fie neglijată și partea cea mai probabilă să provoace un incident grav. O mașină de periat generează un flux continuu de fibre scurte, praf și, pe unele țesături, particule fine care sunt combustibile atunci când se acumulează în concentrația potrivită și întâlnește o suprafață fierbinte sau o scânteie.
De aici decurg trei lucruri. În primul rând, hota de extracție ar trebui să fie poziționată astfel încât scamele să fie captate la punctul de generare, înainte de a scăpa în cameră, ceea ce înseamnă că designul hotei și fluxul de aer trebuie să se potrivească cu geometria capului, mai degrabă decât să fie înșurubat ulterior. În al doilea rând, filtrele au nevoie de un interval definit de curățare bazat pe căderea de presiune măsurată, nu pe modul în care arată camera. În al treilea rând, conductele ar trebui să fie legate și împământate, fără curse orizontale lungi unde fibrele se pot depune și se pot acumula.
Calitatea procesului și siguranța sunt aceeași problemă aici. Dacă extracția este slabă, scame se depun din nou pe cârpă după periere, suprafața pare pătată la lumina de inspecție, filtrele se încarcă mai repede, iar operatorul compensează prin ridicarea periei, ceea ce generează mai multe scame. Instalarea unui proiect special sistem automat de aspirare a prafului iar rularea acestuia la o scădere măsurată a presiunii elimină în întregime acea buclă și, de obicei, se răsplătește printr-un timp de nefuncționare redus la curățare cu mult înainte ca cineva să calculeze riscul de incendiu.
O regulă simplă de lucru: verificați manometrul la începutul fiecărei ture și înregistrați-l. Când scăderea de presiune depășește banda înregistrată la punerea în funcțiune, curățați filtrele. Dacă operatorul nu poate spune dacă extracția funcționează, extracția nu este gestionată.
Citind prima cursă de probă în treizeci de metri
Un proces structurat durează aproximativ douăzeci de minute și economisește zile de ceartă. Protocolul de mai jos este ceea ce folosește o cameră de finisare disciplinată.
- Rulați la capătul de jos al angajamentului țintă și înregistrați valoarea exactă.
- Colectați o probă la începutul liderului, apoi o a doua probă după cel puțin douăzeci de metri, astfel încât rezultatul să reflecte mai degrabă o mașină așezată decât o pornire la rece.
- Inspectați fiecare probă în trei puncte pe lățime: marginea stângă plus zece centimetri, mijloc și marginea dreaptă plus zece centimetri. Problemele de periaj sunt adesea asimetrice, iar o verificare numai la centru le va rata.
- Evaluați în conformitate cu iluminarea standardizată, în mod ideal, aceeași iluminare pe care o va folosi clientul pentru a judeca mărfurile. Efectele de suprafață care arată perfect sub o singură lampă suspendată pot arăta în dungi la o temperatură de culoare diferită.
- Cântăriți probele. O simplă comparație a masei pe unitate de suprafață înainte și după periaj vă spune cât de multă fibră îndepărtează de fapt procesul și este o înregistrare mult mai fiabilă decât o notă verbală că mâna „s-a simțit corect”.
- Spălați și aruncați o probă înainte de aprobarea finală, dacă materialul va fi spălat de către utilizatorul final. Unele pui de somn arată excelent în greige și se prăbușesc după prima spălare.
- Creșteți angajamentul în pași mici și repetați până când fie atingeți mâna țintă, fie atingeți o limită. Opriți-vă la primul semn de schimbare a nuanței, vitraj suprafeței sau pierdere în greutate dincolo de alocația convenită.
Scrieți numerele finale pe cardul de rețetă și fotografiați proba aprobată. Un eșantion de referință fizic păstrat la mașină valorează mai mult decât orice foaie de calcul, deoarece rezolvă disputele despre mână și umbră în câteva secunde.
Verificări de calitate care mențin linia sinceră
Verificările de rutină sunt cele care împiedică o deriva lentă să devină o comandă respinsă. Tabelul de mai jos este un minim practic pentru o plantă care rulează periaj în mod regulat.
| Verificați | Metoda | Frecvența | Acționează dacă |
|---|---|---|---|
| Nap și uniformitate grămadă | Comparație vizuală cu specimenul aprobat sub lumină standard, în trei puncte pe lățime | Fiecare rolă | Orice bandă, dungi sau variație de lățime este vizibilă |
| Pierdere în greutate | Cântărirea probei înainte și după periaj, exprimată ca procent | Începutul și mijlocul fiecărei comenzi | Pierderea depășește alocația pentru comandă |
| Umbra | Spectrofotometru față de standardul aprobat, plus verificare vizuală | Fiecare rolă on shade-critical orders | Diferența de culoare dincolo de toleranța convenită |
| Reținerea forței | Test de tracțiune și rupere pe probe periate versus probe neperiate | O dată pe comandă sau după orice modificare a parametrilor | Pierderea depășește specificațiile clientului |
| Pilling și abraziune | Martindale sau echivalent pe o probă spălată | Prima comandă a unei noi construcții | Evaluarea scade sub nivelul convenit |
| Evaluarea mâinii | Panou mic, comparație oarbă față de specimenul de referință | Fiecare rețetă nouă | Panelul nu este de acord cu referința |
| scame reziduale | Ștergerea cu cârpă închisă la culoare sau testul benzii pe suprafața de ieșire | Fiecare schimb | Transfer vizibil de fibre pe șervețel |
Cea mai utilă dintre acestea este cifra de slăbire, deoarece transformă o judecată subiectivă într-un număr care poate fi tendințat. Odată ce o fabrică știe că mâna sa de velur acceptată corespunde unei pierderi de greutate de 3% pe o anumită construcție, operatorul are un obiectiv obiectiv, iar întreținerea are o modalitate de a detecta o perie de purtare înainte ca clientul să o facă.
Periajul și călcarea în judecată: modul în care cei doi pași funcționează împreună
Periajul și căderea în judecată sunt adesea discutate ca și cum ar fi alternative. În practică, cele mai multe linii de finisare soft-hand le folosesc împreună, iar înțelegerea diviziunii muncii face ambele operațiuni mai ușor de controlat.
Periajul misca fibrele. Rearanjează ceea ce este deja acolo, ridică materialul liber și curăță suprafața. Căprioară tăie fibrele. O rolă abrazivă sau o curea de forfecare a fibrelor și creează un efect scurt, dens și permanent de piele de piersică, care supraviețuiește spălării și uzură mult mai bine decât o suprafață pur periată. Dacă mâna țintă necesită ca materialul să se simtă moale după cinci spălări acasă, mai degrabă decât numai atunci când părăsește stenterul, de obicei, pielea în piele face greutăți, iar periajul rafinează rezultatul.
O ordine obișnuită a operațiunilor este: pre-curățare cu o trecere ușoară de periere, piele de căprioară pentru a construi suprafața, apoi periați din nou pentru a ridica și a alinia fibra, astfel încât finisajul să arate mai degrabă uniform decât plat. Pe bumbac țesut și denim, o mașină de căprioară combinată orizontală este calul de lucru care urmează acest model, cu capul de periere sau o unitate de periere separată care curăța suprafața după contactul abraziv. Structurile țesute cu o construcție stabilă, cu întindere redusă, gestionează contactul abraziv relativ profund fără distorsiuni, motiv pentru care echipamente precum un 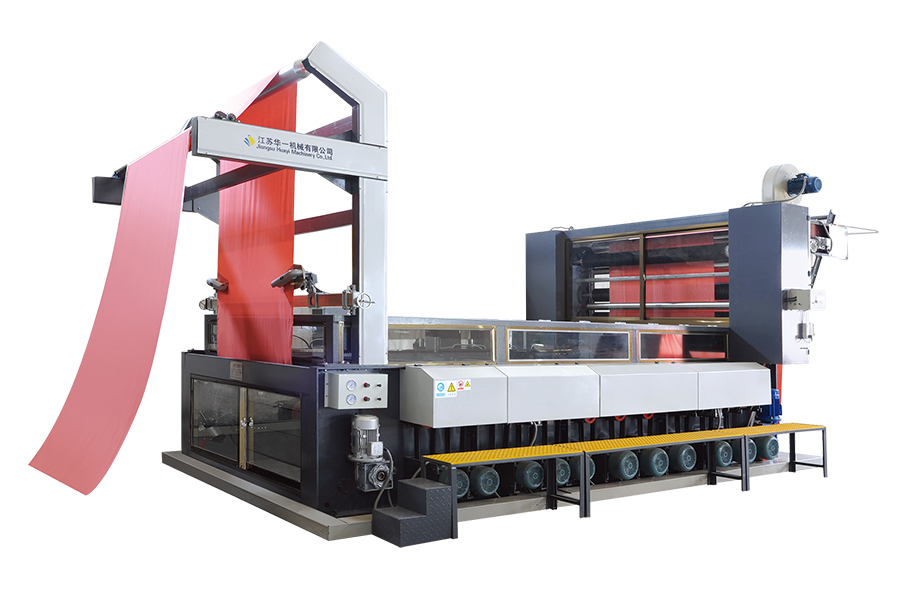 Mașină combinată orizontală de călciță Model MW Într-o secvență de finisare de piele, apoi periere, modelul MW acceptă abrazivi de șmirghel, fibră de carbon și fibră ceramică cu antrenări independente de role pentru pregătirea consecventă a suprafeței. Vizualizare produs → Mașina de căprioară combinată orizontală de acest tip este de obicei specificată alături de o unitate de periere, mai degrabă decât în locul uneia.
Valoarea diagnostică a celor două operații este de remarcată. Dacă o țesătură arată neregulată după ce a fost călcată, cauza este de obicei contactul abraziv sau tensiunea. Dacă arată neregulat după periaj, cauza este mai des starea periului sau extracția. Deoarece cele două mașini stau unul lângă celălalt, un operator care poate spune în ce etapă a introdus un defect economisește mult timp de depanare.
Defecte comune de periere și cum să le corectăm
Cele mai multe probleme de pe o linie de periaj se încadrează într-un număr mic de modele recunoscute. Tabelul de mai jos mapează simptomul cu cea mai probabilă cauză și cu prima acțiune corectivă, în ordinea în care un tehnician ar trebui să le rezolve.
| Defect | Cauza probabila | Ce să schimbi mai întâi |
|---|---|---|
| dungi sau benzi de-a lungul lungimii | Îndepărtați zona rotundă, plată sau lungimea perilor neuniform | Inspectați și corectați peria; verificați starea filamentului înainte de a modifica viteza |
| Rezultat neuniform pe lățime | Axa periei nu este paralelă cu traseul țesăturii sau tensiune mai mare pe o margine | Măsurați distanța la ambele capete; verificați alinierea ghidajului și tensiunea marginilor |
| Găuri, locuri subțiri, deschidere pentru linia acului | Implicare too deep, or fabric stressed beyond its construction limits | Reduceți angajarea și treceți la două treceri de lumină |
| Umbra change, surface looks lighter | Îndepărtarea excesivă a fibrelor, în special pe loturile de vopsea închise la culoare | Reduceți raportul, apoi implicarea; cântărirea probei pentru a confirma pierderea |
| Pete lucioase sau vârfuri topite | Căldură de la un raport ridicat la linia de contact, comună pe materiale sintetice | Reduceți viteza periei în timp ce mențineți viteza materialului; verificați fluxul de aer de extracție |
| Urme de îndoire imprimate pe suprafață | Țesătură slack at the head, or a wrinkle passed under the brush | Ridicați tensiunea la setarea plată minimă; verificați dacă există o margine slăbită |
| Suprafață pătată cu transfer de scame | Extracția nu captează la hotă sau filtrele încărcate | Verificați pressure drop and hood position before touching brush settings |
| Ondularea marginilor după periaj | marginea caldă, supra-tensionată, relaxantă după cap | Reduceți tensiunea și verificați temperatura materialului la ieșire |
O disciplină utilă atunci când apare un defect este schimbarea câte o variabilă la un moment dat și reeșantionarea după douăzeci de metri. Periajul este un sistem, iar reglarea a trei setări simultan nu lasă nimeni în măsură să spună care dintre ele a remediat problema sau care a provocat-o pe următoarea.
Îngrijirea periei și întreținerea mașinii
Peria este un consumabil, dar este unul scump, iar modul în care este tratată determină atât rezultatul suprafeței, cât și cât de des trebuie înlocuită. Câteva rutine acoperă majoritatea a ceea ce contează.
- Zilnic. Inspectați vizual peria cu mașina izolată. Căutați resturile încorporate, firele înfășurate și deteriorarea evidentă a smocurilor și înregistrați căderea presiunii de extracție înainte de prima rolă.
- Săptămânal. Verificați distanța sau indicatorul de angajare față de o setare de referință, verificați dacă mecanismul de reglare revine constant și confirmați că peria funcționează corect, fără vibrații vizibile.
- Lunar. Lubrifiați rulmenții conform programului producătorului, verificați tensiunea curelei de transmisie și inspectați îmbinările de conducte pentru scurgeri sau fibre acumulate.
- După măsurare, nu după calendar. Măsurați lungimea filamentului în mai multe puncte din jurul periei și înlocuiți-l când lungimea de lucru se încadrează în afara benzii pe care a fost dezvoltată rețeta. O perie uzată schimbă angajarea efectivă chiar și atunci când cadranul arată la fel.
- După orice schimbare a periei. Restabiliți referința de contact, rulați un lider nou și actualizați cardul de rețetă cu noul număr de identificare a pensulei. Nu presupuneți niciodată că o perie înlocuită va reproduce rezultatul anterior.
- Sezonier. Examinați mașina în ansamblu, inclusiv apărătoarele, dispozitivele de blocare, opririle de urgență și starea hotei de aspirație. O mașină de periat care a funcționat greu timp de șase luni va prezenta de obicei o oarecare deviere în paralelismul rolelor care apare doar ca o variație subtilă a lățimii produselor finite.
Încă un punct despre piesele de schimb. Deoarece specificația filamentului afectează atât de puternic rezultatul, periile ar trebui cumpărate în raport cu o specificație scrisă și un eșantion aprobat, nu pur și simplu reordonate dintr-un număr de stoc. O înlocuire a unui furnizor cu un diametru ușor diferit al filamentului poate invalida o rețetă care a durat o săptămână să se dezvolte.
Practică de siguranță pe o linie de periaj
Mașinile de periat au un pericol evident și neiertător: unghiul dintre perie și traseul pânzei. Filamentele sunt flexibile, ceea ce încurajează un fals sentiment de securitate, dar o perie rotativă va trage o mănușă, o mânecă sau un deget în linia de contact în milisecunde, iar aparatul nu se va opri deoarece a detectat o mână.
- Nu atingeți niciodată zona capului în timp ce peria se rotește, chiar și la cea mai mică viteză și chiar pentru a îndepărta un fir. Izolați mai întâi.
- Utilizați blocarea și etichetarea pentru schimbarea periilor, curățare și curățare a blocajelor, mai degrabă cu o încuietoare personală decât cu o cheie comună.
- Păstrați dispozitivele de protecție și dispozitivele de blocare la locul lor și funcționale. Dacă o interblocare a fost ocolită pentru a menține producția în funcțiune, tratați-o ca pe un defect raportabil, mai degrabă decât ca pe o comoditate operațională.
- Controlați praful ca măsură de sănătate și de incendiu și interziceți măturarea uscată în zona mașinii, care resuspend fibrele sedimentate.
- Instruiți operatorii cu privire la locațiile de oprire de urgență, oprirea extracției și procedura specifică de răspuns la incendiu pentru praful textil combustibil.
- Oferiți protecție auditivă acolo unde ventilatoarele de extracție și zgomotul conducerii o justifică și verificați nivelurile după orice modificare a sistemului de extracție, deoarece un ventilator mai puternic este și unul mai puternic.
Instrucțiunile de siguranță care sunt scrise o singură dată și depuse nu valorează nimic. Conversațiile scurte și frecvente la mașină, legate de evenimente reale, cum ar fi o înfășurare a firului sau un accident aproape, sunt cele care mențin obiceiurile în loc.
Specificarea unei mașini de periat: ce să puneți în anchetă
Deciziile de cumpărare cu privire la echipamentul de periaj merg prost dintr-un motiv previzibil: interogarea listează o lățime și o viteză și nimic altceva. Mașina care sosește apoi manipulează cea mai largă și mai ușoară țesătură din gamă și se luptă cu orice altceva. O întrebare completă răspunde la următoarele.
- Gama de țesături. Conținutul de fibre, construcția, greutatea în grame pe metru pătrat și dacă mărfurile sunt țesute, tricotate sau nețesute. Includeți cele mai ușoare și mai grele articole, nu media.
- Efectul țintă. Numai curățare, somn, lustruire sau o combinație. Descrieți mâna în cuvinte și atașați un eșantion de referință fizic, dacă este posibil.
- Cerințele privind viteza și lățimea liniei, cu intervalul de viteză al țesăturii pe care trebuie să îl acopere mașina și intervalul de viteză al periei care îl însoțește. Insistați asupra periei și țesături controlate independent, deoarece un raport fix între ele va limita gama de rețete din prima zi.
- Așteptările de extracție. Volumul de aer, designul hotei, filtrarea și dacă extracția este integrată sau furnizată separat.
- Timp de schimbare. Cât timp durează schimbarea periei sau schimbarea rețetei contează mai mult decât viteza maximă a mașinii la comenzile scurte.
- Service si piese de schimb. Disponibilitatea periei, documentația cu specificațiile filamentului și angajamentul de răspuns pentru asistență tehnică în regiunea dvs.
Pentru plantele care rulează tricotaje fine și țesături delicate cu viteză, o unitate modernă de periere de mare viteză cu perie controlată de invertor și acționări pentru țesături, schimbare rapidă a periei și extracție integrată acoperă majoritatea cerințelor într-un singur cadru. O mașină construită după specificația respectivă, de tipul reprezentat de a 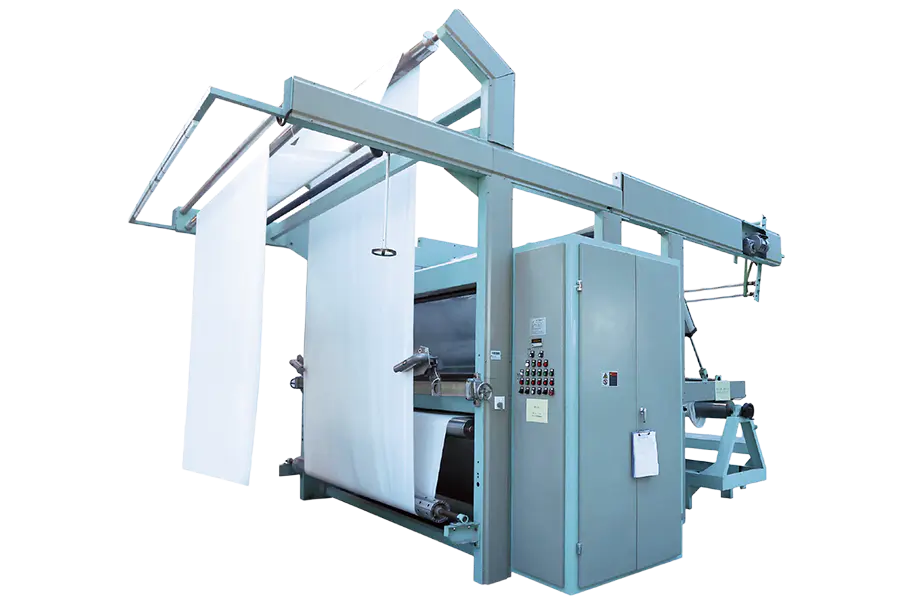 Mașină de periere de mare viteză VX7 Pentru tricotaje fine și țesături delicate, compactul VX7 folosește șapte role de perie carbon-ceramică și funcționare de mare viteză pentru curățare flexibilă și treceri de finisare. Vizualizare produs → mașină de periat de mare viteză din această clasă, permite operatorului să se deplaseze între o trecere ușoară de curățare și o trecere completă de somn fără a schimba hardware-ul, ceea ce este exact flexibilitatea pe care o cere lucrările de finisare la comandă scurtă.
Indiferent de mașina aleasă, insistați asupra unei rulări de acceptare din fabrică pe propria țesătură înainte de expediere și înregistrați setările utilizate. Acest singur pas transformă o specificație într-o rețetă de lucru și elimină majoritatea riscurilor din perioada de instalare.
Acolo unde periajul se potrivește în trenul de finisare
Periajul este rareori singur. Se află între tratarea mecanică a suprafeței și pașii care stabilesc mâna finală, iar producția sa este doar la fel de bună pe cât permit procesele din amonte și din aval.
În amonte, materialul trebuie să fie curat, uscat și relaxat. Perierea unei țesături care are îngroșare reziduală sau care este încă fierbinte de la un uscător produce rezultate variabile, deoarece fibra se comportă diferit atunci când este caldă și ușor plastică. În aval, orice ridicare creată de perie trebuie să supraviețuiască restului liniei. Aceasta înseamnă evitarea comprimării inutile într-un calendar sau o stivă de rulouri, controlul tensiunii de înfășurare și lăsarea țesăturii să se răcească înainte de a fi rulată.
Acolo unde este necesară o mână mai moale și mai plină decât poate oferi doar periajul, tratamentul mecanic al suprafeței este de obicei urmat de o etapă de înmuiere pe bază de aer care lucrează materialul într-o stare relaxată, mai degrabă decât să o presăm sau să o tensioneze. Înmuierea aerului și periajul se completează bine: peria controlează suprafața, iar înmuierea mecanică într-un flux de aer deschis controlează corpul, drapa și rigiditatea reziduală. Echipamente precum un  Mașină de dedurizare a aerului cu lățime deschisă SOFT100 Amplasat după tratarea suprafeței și înainte de uscare, SOFT100 folosește un tub Venturi de șase metri pentru a înmuia tricotajele, țesăturile, prosoapele și Tencel în lățime deschisă. Vizualizare produs → mașina de dedurizare a aerului cu lățime deschisă aparține acelei poziții în secvența de finisare, după ce suprafața a fost stabilită și înainte de etapele finale de uscare și laminare.
A obține secvența corectă este adesea mai valoroasă decât a obține o singură mașină perfectă. O linie ale cărei pași de periere, călcire și înmuiere sunt ordonați corect va produce o mână mai bună din setări medii decât o linie cu echipament excelent aranjat în ordine greșită.
Dacă există o concluzie de luat din toate acestea, este că periajul răsplătește disciplina mult mai mult decât răsplătește forța. Mașina are un număr mic de comenzi reale, cuplare, raport, tensiune, direcție, extracție și fiecare dintre ele are o bandă îngustă în care rezultatul este bun și o bandă largă în care rezultatul este pur și simplu diferit. Operatorii care înțeleg ce efectuează de fapt fiecare control fibrei își petrec timpul măsurând, prelevând probe și notând numere. Operatorii care tratează mașina ca pe un cadran cu o singură intensitate își petrec timpul luptă împotriva defectelor care reapar la o tură mai târziu.
Secvența practică este întotdeauna aceeași. Potriviți peria și îndreptați-vă spre material. Stabiliți o referință de contact curată. Rulați ușor, măsurați rezultatul pe lățime și ajustați câte o variabilă. Priviți pierderea în greutate și umbra ca fiind indicatori obiectivi, mai degrabă decât să vă bazați doar pe mână. Mențineți extracția să funcționeze până la o cădere de presiune măsurată. Mențineți și măsurați peria în loc să o înlocuiți pe un calendar. Apoi scrieți rețeta finală și păstrați un eșantion aprobat la mașină, astfel încât standardul să supraviețuiască dincolo de persoana care l-a stabilit.
Periajul este o tehnologie matură și una dintre cele mai puțin costisitoare modalități de a schimba modul în care o țesătură îi citește unui client, indiferent dacă aceasta înseamnă o suprafață mai curată, un pui de somn mai plin sau o mână mai moale. Echipamentul, fie că este o unitate de curățare cu un singur cap sau o linie de periere planetară cu mai multe capete, va face exact ceea ce este setat să facă. Valoarea este creată sau pierdută în setare, iar acea parte este în întregime în mâinile persoanelor care conduc linia.